



SHARE
仪器设备介绍

产品简介
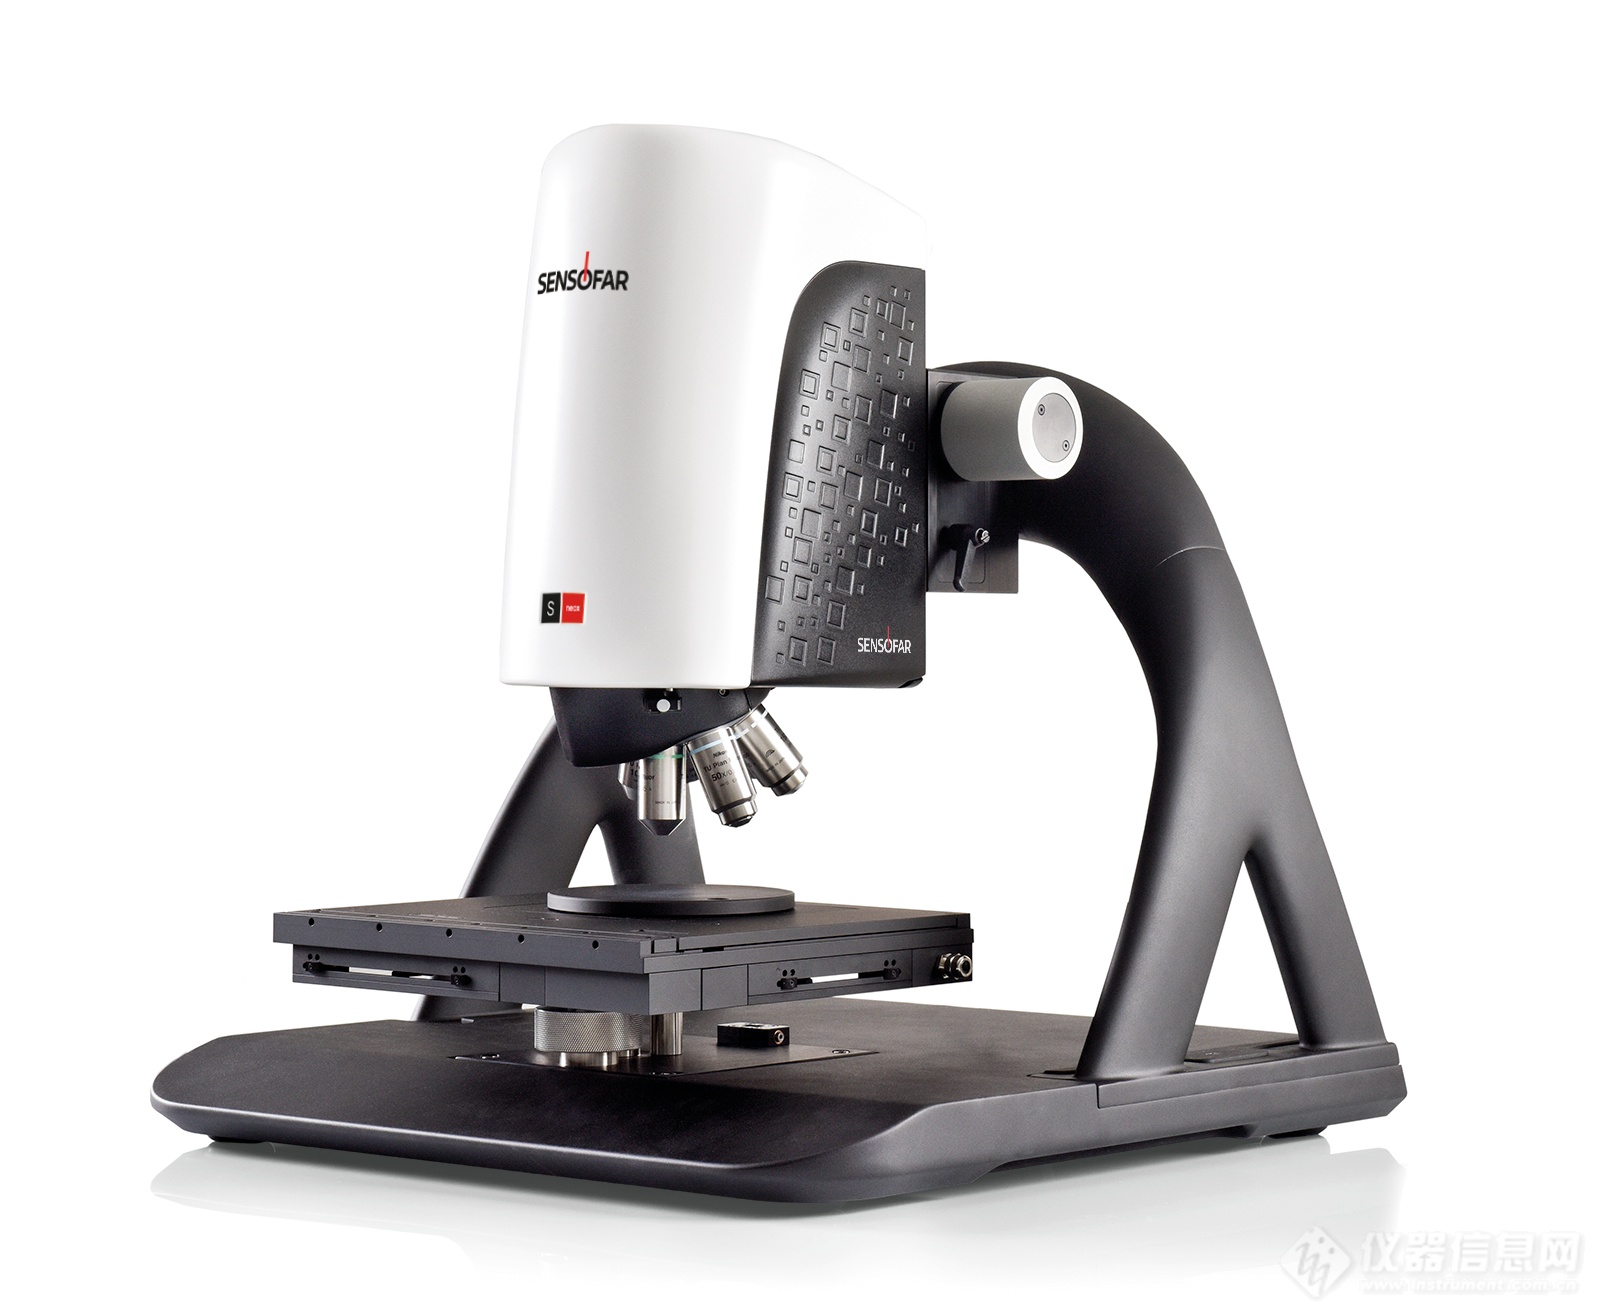
S-neox在半导体、光学器件、材料、超精密加工、航空航天等领域被广泛应用。能够观测产品材料的表面形貌和轮廓尺寸;能够实现产品结构的2D尺寸、3D尺寸测量;能够实现图像的自动拼接;
该设备具有高分辨率、大景深观察,纵向分辨率达0.01nm;能够进行表面粗糙度、平整度、台阶高度等微结构测量;
设备同时拥有白光干涉、相位差干涉、共聚焦、多焦面叠加等几种不同的测量功能技术,在使用中可以一键切换几种不同的测量模式,针对不同表面结构和不同精度要求的样品都能完成测量分析。

SHARE
深宽比测量
在微纳制造与精密测量领域,高深宽比结构的精确表征长期面临技术挑战。深宽比作为衡量结构纵向深度与横向开口比值的关键参数,其数值越大,意味着侧壁越陡直、底部越难以光学触及,对测量系统的解析能力提出更高要求。本文将深入探讨数值孔径(NA)与深宽比之间的关系,并阐述如何选择适配的光学测量方案。

数值孔径(NA)与深宽比的关系
数值孔径(NA)是表征光学系统集光能力与空间分辨率的核心指标,直接影响物镜的成像清晰度与测量性能。
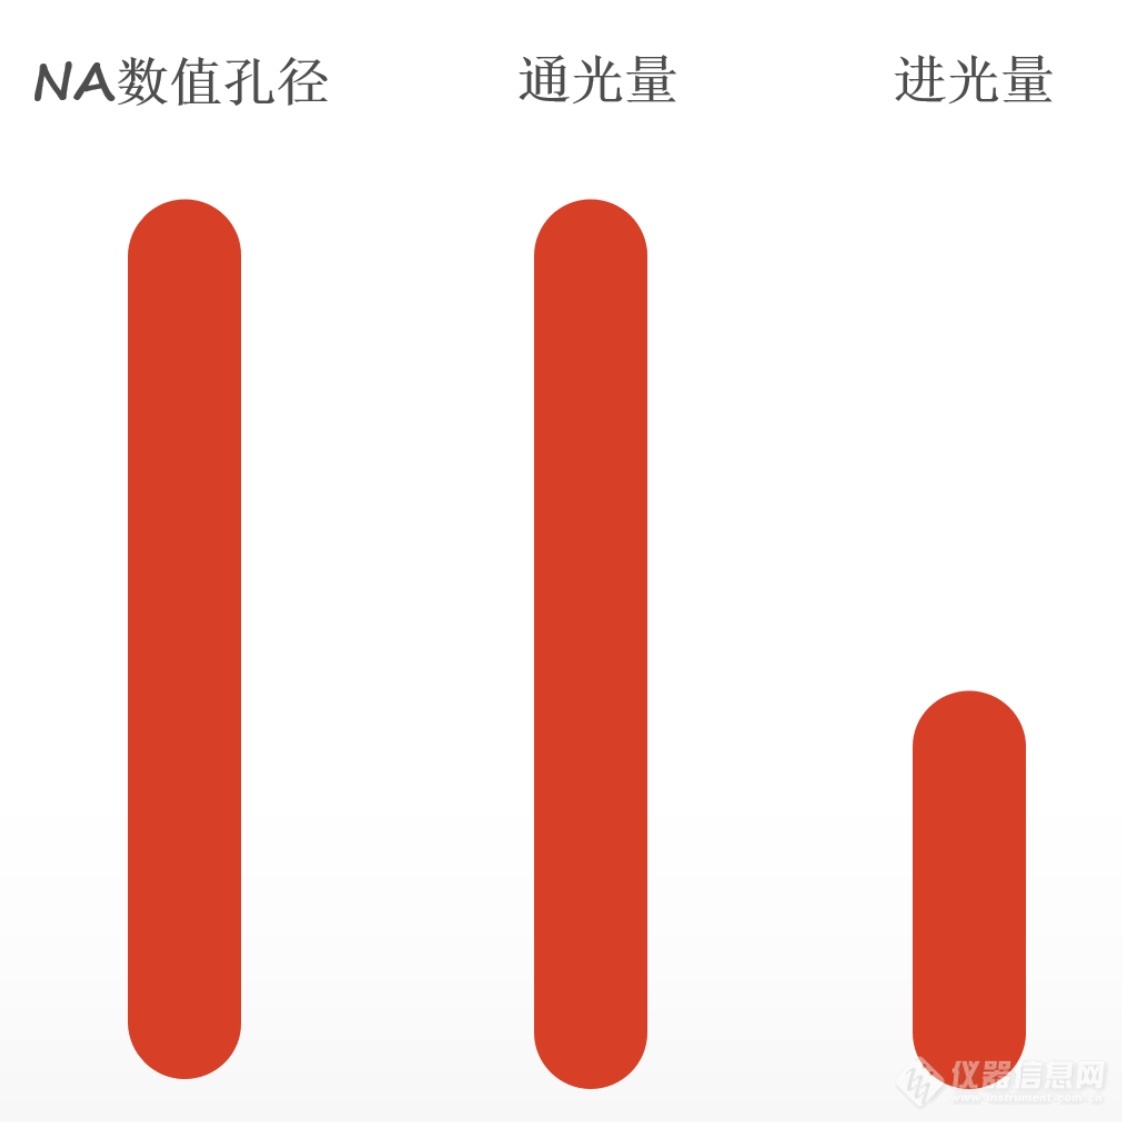
从图中可见:
• NA越大:通光孔径越大,集光能力越强,适合捕捉大角度散射光,具有更优的横向分辨率
• NA越小:通光孔径越小,景深范围越大,更适合测量高深宽比样品
应用案例一:深孔结构测量
在深孔测量中,结构光路受限导致光强衰减,反射光捕获困难是主要技术挑战。
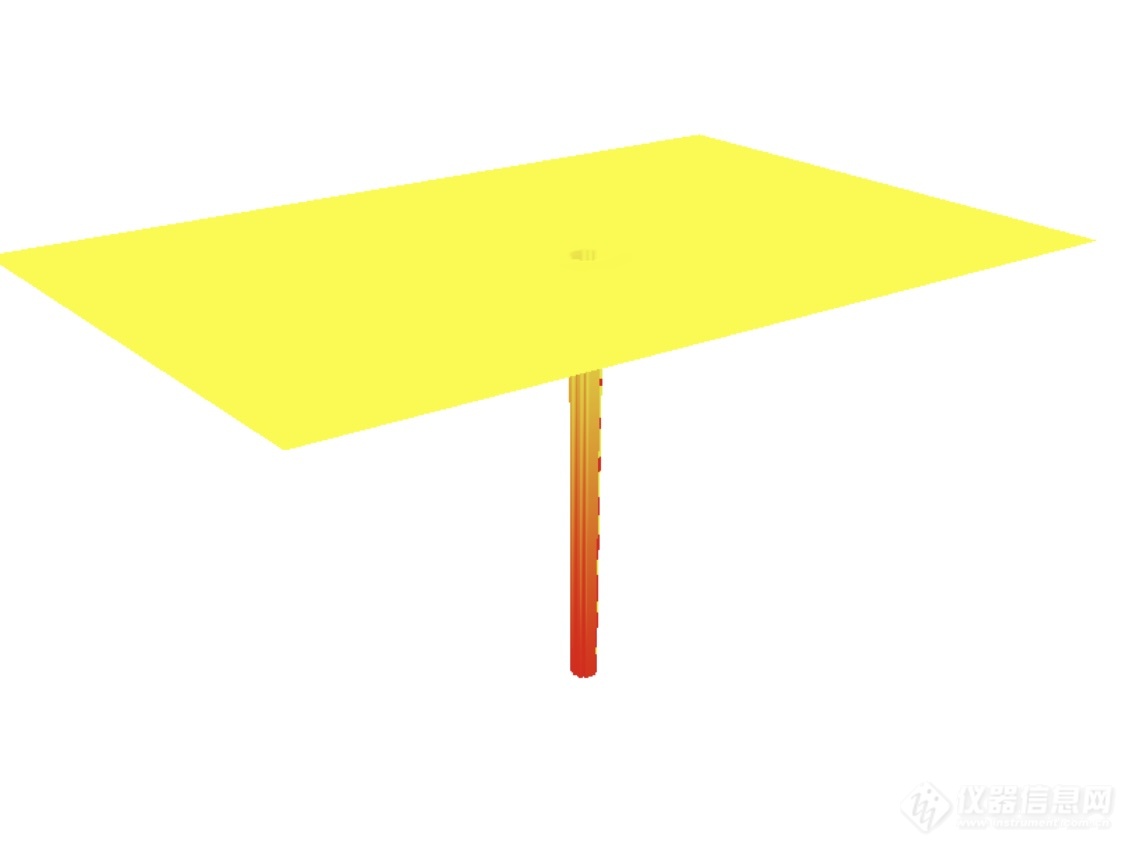
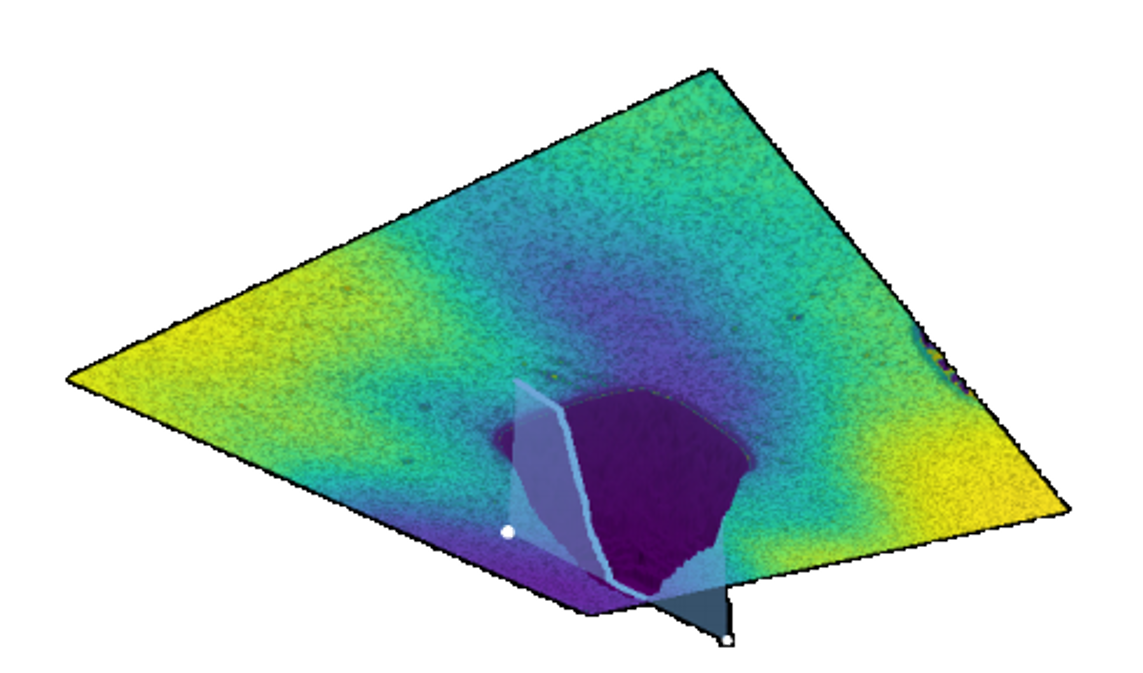
上图展示的是10x长焦干涉镜头拍摄的图像,直径仅13μm,深宽比高达11:1。
技术方案
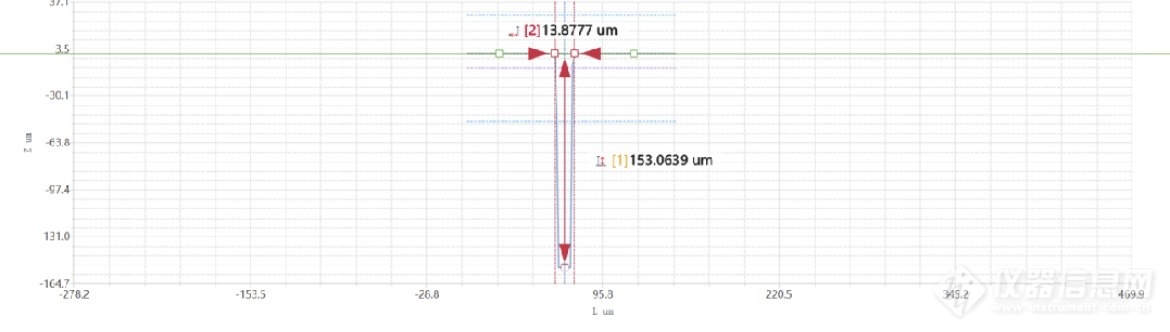
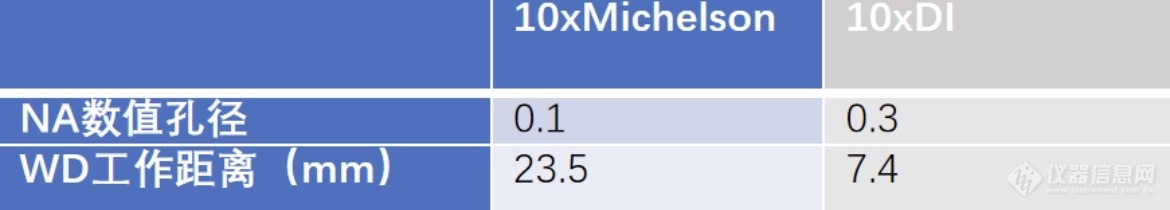
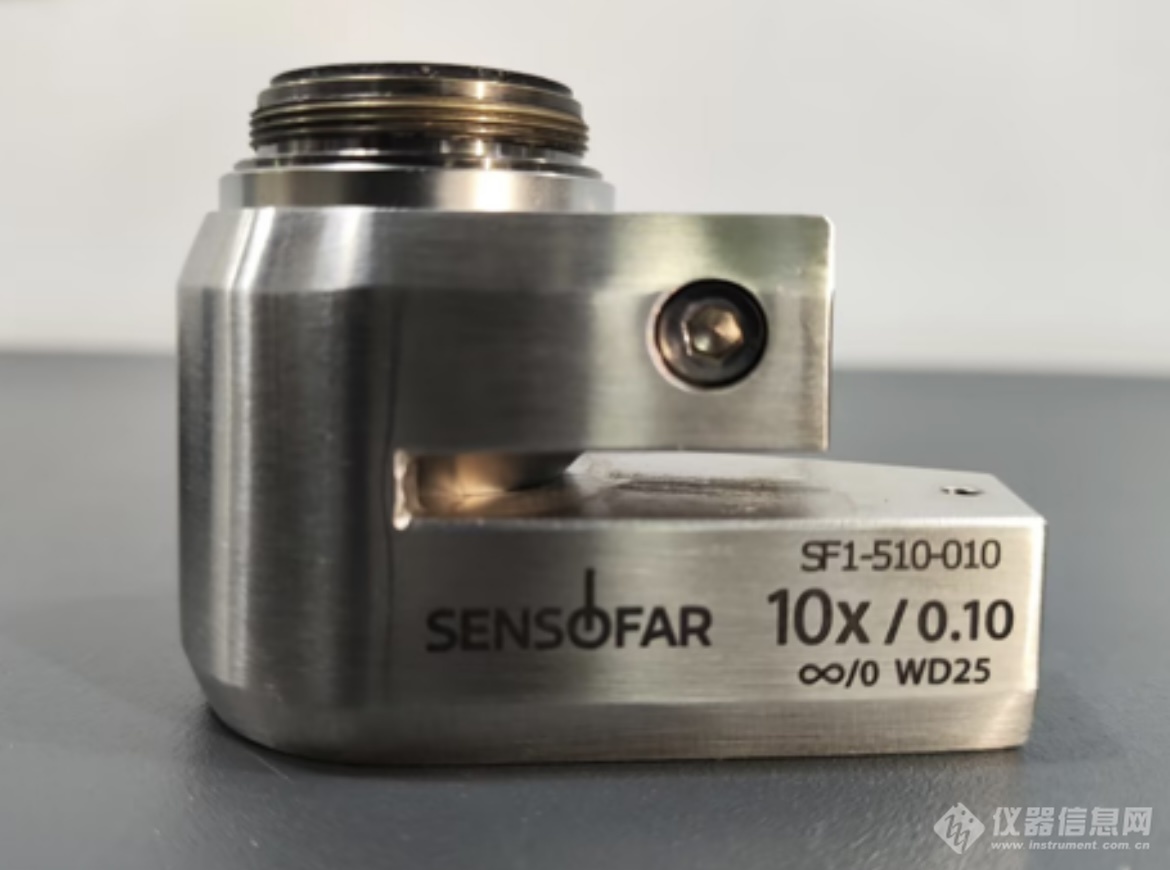
•使用10x长焦物镜
•优势:有效克服物镜在深孔底部返回信号弱的现象
深孔与沟槽结构的区别:
•沟槽:通常为长条形开口结构,侧壁多为V型或U型
•深孔:多为圆柱形或高深宽比的垂直孔洞,入射光进一步受限,反射信号采集难度显著增大。
针对此类高深宽比微结构的三维形貌表征,宜选用NA值更低的长工作距离物镜,以换取更大的景深范围与底部可达性。
应用案例二:激光加工切割槽测量
激光加工表面具有粗糙度高、反光性差、槽宽窄等特点,对测量系统的解析能力提出了更高要求。
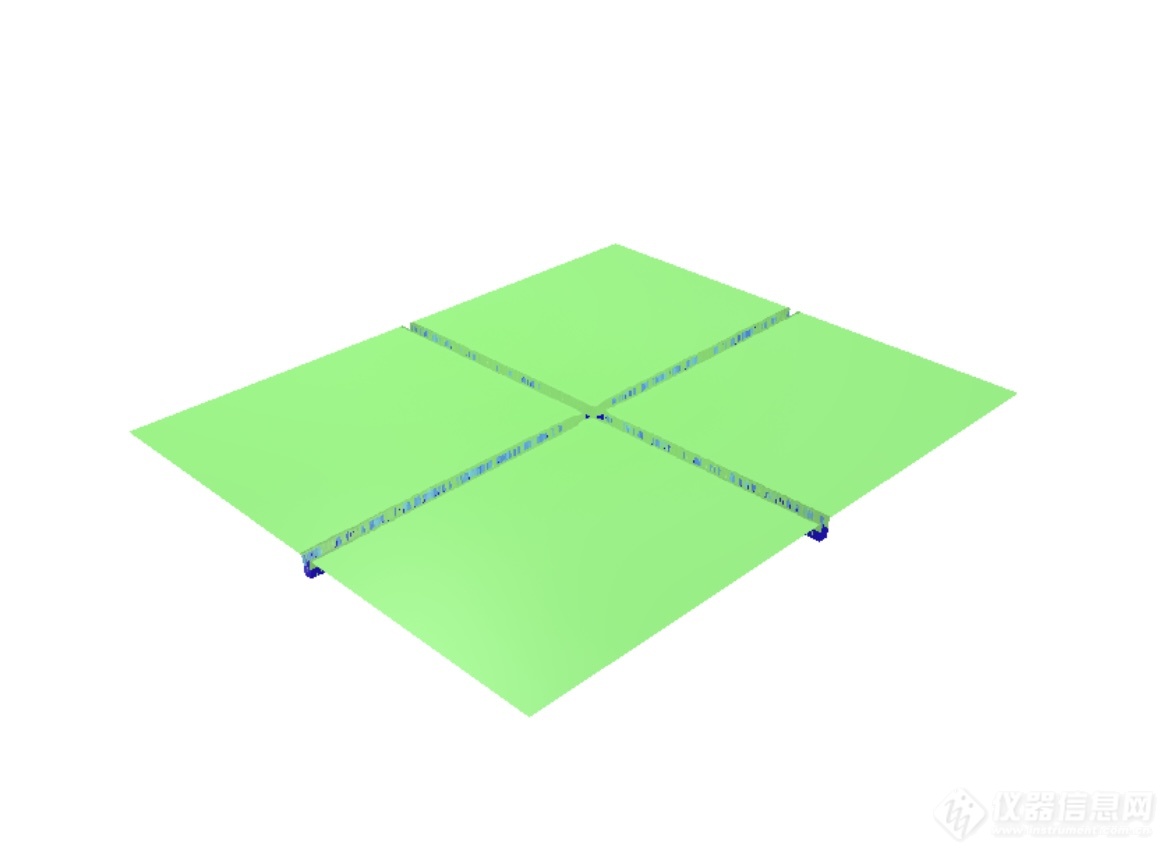
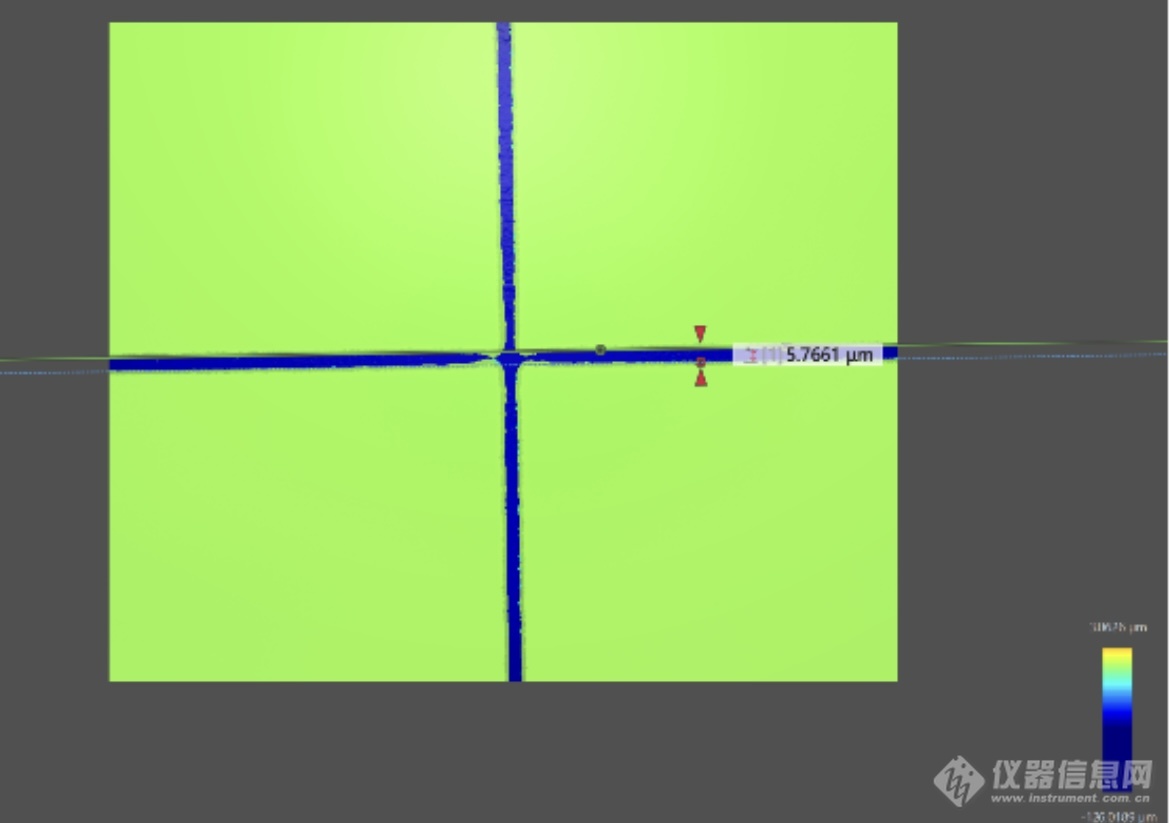
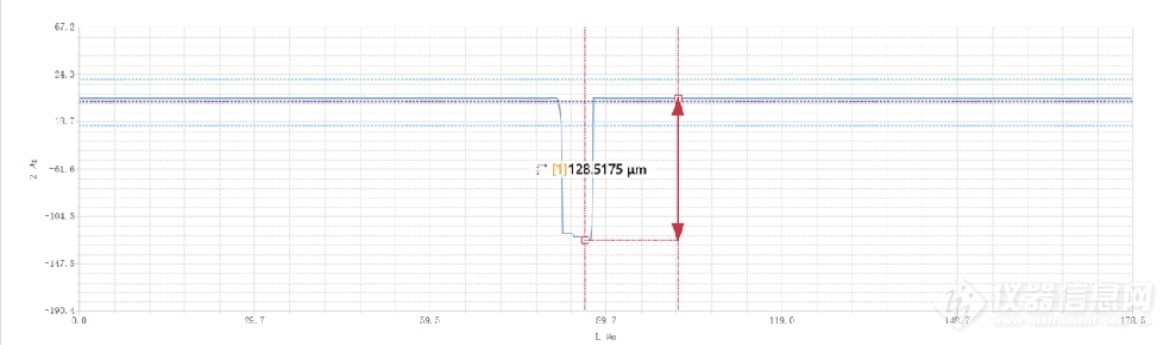
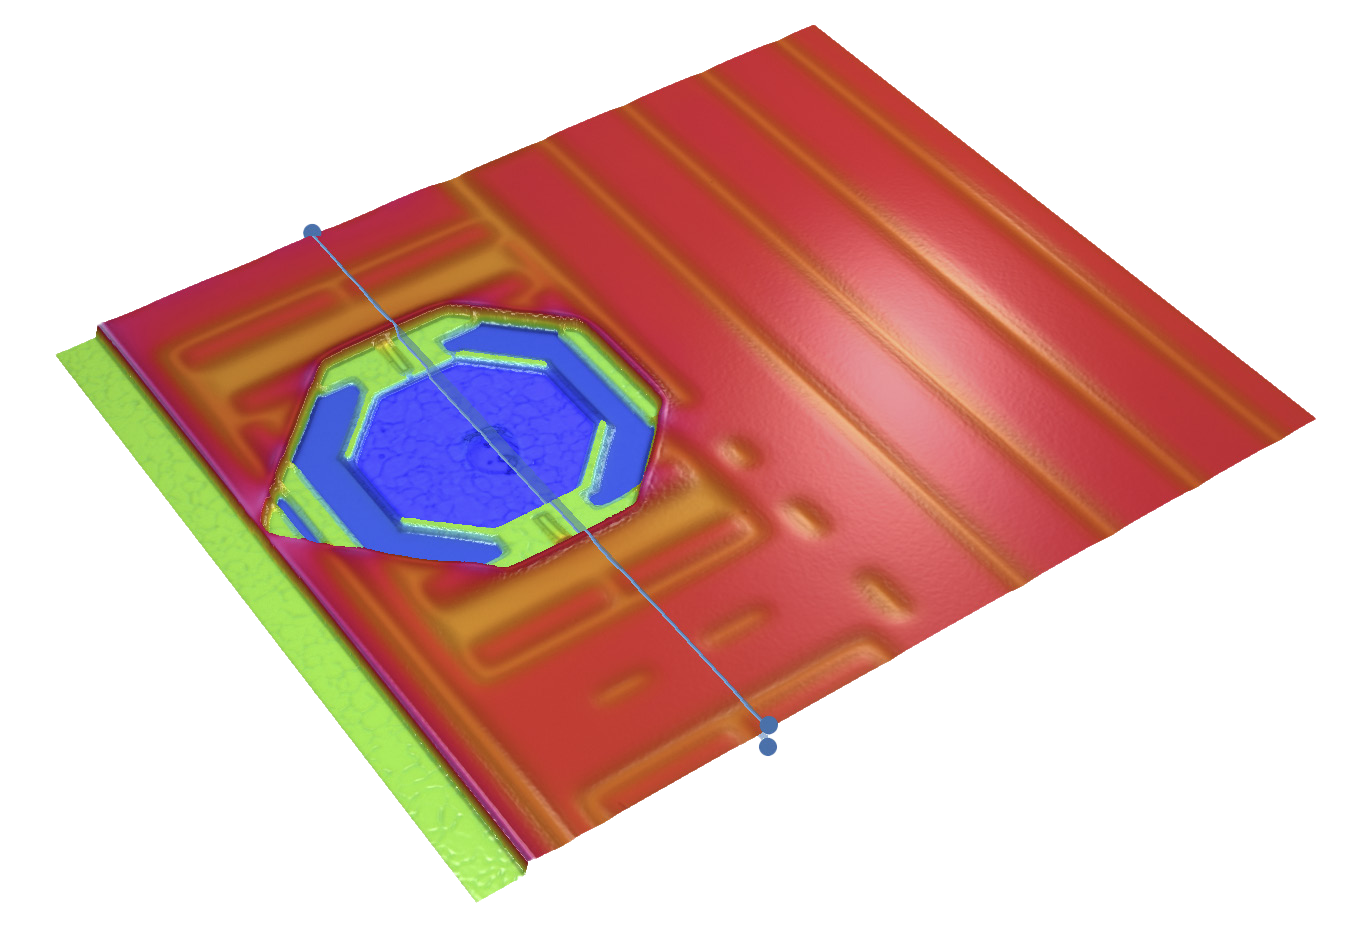
上图展示的是20x长焦干涉镜头拍摄的图像,深宽比高达24:1。
技术方案:
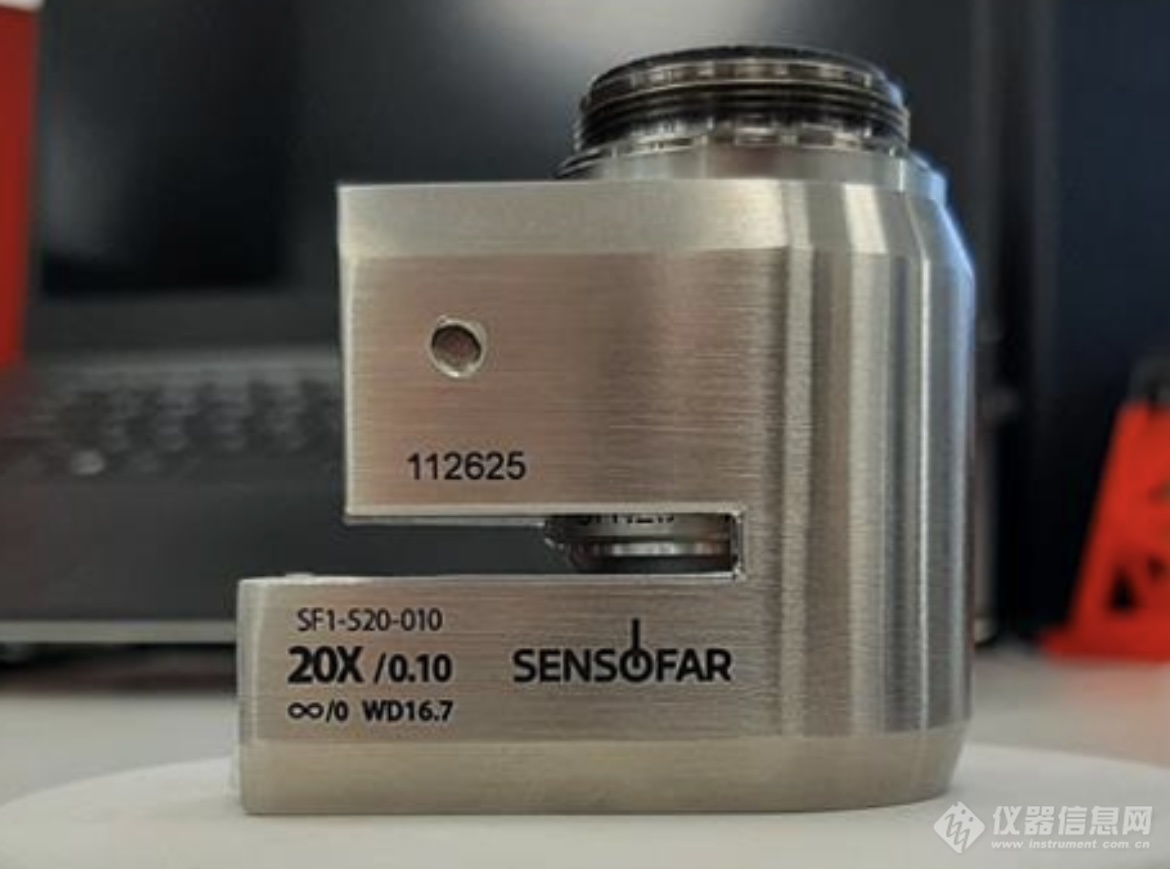
•采用20x干涉物镜(NA=0.1)
•优势:更小数值孔径提供高深宽比测量能力
•配合白光干涉技术使用
在微纳尺度沟槽形貌表征过程中,为实现更高横向分辨率的测量要求,需优先选用较高倍率物镜,并在其中选择数值孔径更小的长工作距离物镜,以兼顾解析精度与深槽底部可达性。
技术选型建议
1.10x长焦物镜:适用于一般高深宽比结构(如11:1深孔)
2.20x长焦物镜:适用于更高深宽比和需要更高水平分辨率的场景(如24:1切割槽)
应用分享